Cevik: electrodos de rutilo E6013 de 2,5 mm (caja de 50)
ConsumibleAcero al carbono
El electrodo para aprender: 2,5 mm de rutilo, el que más vas a gastar.
Qué electrodo usar en cada caso, cuál es más fácil y cuál más difícil, con qué corriente va y qué trabajos hace mejor. Explicado por un soldador, sin tecnicismos de más.
| Tipo | Dificultad | Corriente | Para qué |
|---|---|---|---|
| Rutilo | Muy fácil | AC, DC− o DC+ | Bricolaje, rejas, chapa fina |
| Básico | Media | DC+ (algunos también AC) | Estructuras y homologación |
| Celulósico | Difícil | E6010: DC+ · E6011: AC o DC+ | Raíz de tubería |
| Inoxidable | Fácil | DC+ (muchos también AC) | Acero inoxidable |
| Fundición (níquel) | Difícil | DC+ o AC | Reparar hierro fundido |
| Recargue (duro) | Fácil | AC o DC+ | Piezas de desgaste |
| Aluminio | Muy difícil | DC+ | Apaños en aluminio |
E6013 · ISO 2560-A: E 42 0 RR / E 38 0 RC
Muy fácilEl electrodo de toda la vida y el mejor para empezar. Ceba a la primera, el arco es suave, salpica poco y la escoria casi se levanta sola. Deja un cordón bonito y fino.
Cuándo usarlo: Bricolaje, cerrajería, rejas, puertas, mesas, chapa fina y mantenimiento general en acero dulce.
🔧 Consejo de taller: Empieza con 2,5 mm a unos 70–90 A. Si el electrodo se pega, sube 5 A; si salpica y se cuela, baja.
El electrodo para aprender: 2,5 mm de rutilo, el que más vas a gastar.
Cuando ya le has cogido el gusto: la caja grande sale más a cuenta.
E7018 · ISO 2560-A: E 42 x B
MediaEl electrodo "de bajo hidrógeno". Da las uniones más resistentes y tenaces, sin grietas, y por eso es el de las estructuras, la calderería y las homologaciones. A cambio, cuesta más cebarlo y pide más oficio.
Cuándo usarlo: Estructuras metálicas, vigas, calderería, maquinaria, piezas que trabajan a esfuerzo, aceros gruesos y pruebas de homologación.
🔧 Consejo de taller: Seca los electrodos como diga el fabricante (lo habitual es unos 350 °C durante 2 horas) y mantenlos en una estufa portaelectrodos. Ceba un poco por delante del cordón y vuelve atrás para que los poros del cebado queden refundidos.
🛒 Ver electrodos de básico en AmazonE6010 / E6011 · ISO 2560-A: E 42 x C
DifícilEl electrodo de los tuberos. Su revestimiento de celulosa produce un arco muy potente que "excava" la pieza, ideal para pasadas de raíz en tubería en vertical descendente. Salpica mucho y el cordón no es bonito.
Cuándo usarlo: Raíces de tubería (oleoductos, gasoductos), soldadura en obra con piezas sucias y trabajos donde prima la penetración.
🔧 Consejo de taller: Comprueba que tu máquina admite celulósico: si no tiene tensión de vacío suficiente, el arco se corta. Arrastra el electrodo con decisión y trabaja con técnica de "látigo".
🛒 Ver electrodos de celulósico en AmazonE308L · E316L · E309L (ISO 3581)
FácilElectrodos para acero inoxidable. Se sueldan parecido a un rutilo, pero el inox se calienta mucho y se deforma, así que hay que meter poco calor.
Cuándo usarlo: 308L para inox 304 (el más común) · 316L para inox 316 (alimentación, ambiente marino, químico) · 309L para unir inox con acero normal.
🔧 Consejo de taller: Usa unos 10–15 % menos de intensidad que con un rutilo del mismo diámetro, cordones cortos y deja enfriar. Limpia con cepillo de inox (nunca uno usado en acero) y decapa al final.
Para el apaño en inoxidable sin comprar una caja entera.
ENi-CI · ENiFe-CI (ISO 1071)
DifícilPara reparar piezas de hierro fundido: bancadas, cárteres, soportes, tapas. La fundición es frágil y se agrieta con el calor, así que se suelda con níquel, que es blando y absorbe las tensiones.
Cuándo usarlo: Reparaciones de piezas de fundición gris. ENi-CI para piezas finas y mecanizables, ENiFe-CI para piezas más gruesas o con más esfuerzo.
🔧 Consejo de taller: Bisela la grieta y taladra sus extremos para que no avance. Suelda cordones de 2–3 cm, martillea cada uno en caliente y espera a poder tocar la pieza con la mano antes del siguiente.
🛒 Ver electrodos de fundición (níquel) en AmazonSegún fabricante (por dureza: 350, 600 HB…)
FácilNo sirven para unir, sino para crear una capa dura que resista el desgaste. Se usan para recuperar piezas gastadas.
Cuándo usarlo: Cuchillas y dientes de cazo de excavadora, rejas de arado, martillos de molino, ejes y piezas de maquinaria agrícola.
🔧 Consejo de taller: Pon antes una capa de "colchón" con un electrodo básico si la pieza es de acero de alta resistencia, y no superes las capas que indique el fabricante.
🛒 Ver electrodos de recargue (duro) en AmazonEAl-Si12 · EAl-Si5
Muy difícilExisten, pero son de apaño: se funden rapidísimo, salpican, la escoria es corrosiva y el resultado es pobre. Solo para una reparación puntual si no tienes otra máquina.
Cuándo usarlo: Reparaciones de emergencia en piezas de aluminio de cierto espesor (a partir de unos 3–4 mm).
🔧 Consejo de taller: Precalienta la pieza, usa intensidad alta y avanza rápido. Para soldar aluminio en serio, mira la guía de aluminio: lo correcto es un TIG AC/DC. Ver la guía de aluminio →
🛒 Ver electrodos de aluminio en AmazonEn las cajas verás la norma americana (AWS) y, cada vez más, la europea (ISO 2560-A). En la americana, tomando como ejemplo E7018:
En la europea, por ejemplo E 42 3 B 42 H5: 42 es el límite elástico (420 MPa), 3 la temperatura de la prueba de tenacidad (−30 °C), B el revestimiento básico, y H5 que deja como máximo 5 ml de hidrógeno por cada 100 g de metal depositado.
¿Vas a unir dos metales distintos, como inox con acero? Mira la guía de material de aportación.
Depende del grosor de la pieza y de tu máquina. Como regla rápida: 2,5 mm para chapa de 2 a 4 mm (y para aprender), 3,2 mm para 4 a 8 mm, y 4 mm para piezas gruesas con varias pasadas. Calcula los amperios exactos con la calculadora de amperaje.
La humedad es el enemigo número uno: un electrodo húmedo salpica, hace poros y, en los básicos, puede provocar grietas. Guárdalos cerrados, en sitio seco y lejos del suelo del taller. Los básicos, en horno y estufa como indica el fabricante. Si un electrodo tiene el revestimiento roto o desconchado, tíralo.
¿No sabes con qué polaridad conectarlo? Míralo en el simulador de polaridad. ¿Te sale el cordón con defectos? Prueba el simulador de parámetros.
El de rutilo (E6013) de 2,5 mm. Ceba fácil, salpica poco, funciona en cualquier máquina y no necesita horno.
El rutilo es fácil de usar y deja buen aspecto, pero tiene menos resistencia. El básico (E7018) es más difícil de cebar y necesita estar seco, pero da uniones mucho más resistentes y sin grietas: es el de estructuras y homologaciones.
Por poca intensidad, por arco demasiado corto o por electrodos húmedos. Pasa sobre todo con los básicos. Sube un poco los amperios y ceba rascando, como una cerilla.
Sí, la mayoría de inverter de 160 A o más sueldan básicos de 2,5 y 3,2 mm en DC+. Lo importante es que estén secos y mantener el arco corto.
Los básicos se secan en horno, normalmente a unos 350 °C durante 2 horas (sigue lo que indique el fabricante), y luego se guardan en estufa a unos 100–150 °C. Los rutilo, si han cogido humedad, con un secado suave. Los celulósicos no se secan.
El E309L. Está pensado para unir acero inoxidable con acero al carbono sin que la unión se agriete.
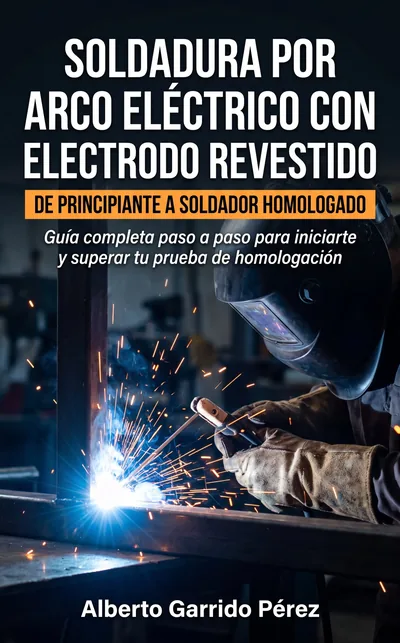
📘 Escrito por el autor de esta web
Soldadura por arco eléctrico con electrodo revestido: de principiante a soldador homologado
Lo he escrito con más de 20 años de oficio como técnico en soldadura y calderería: todo lo que me habría gustado saber cuando empecé.
Ver el libro en Amazon📬 Boletín
Productos que de verdad recomiendo, ofertas que merecen la pena y guías nuevas. Sin spam.